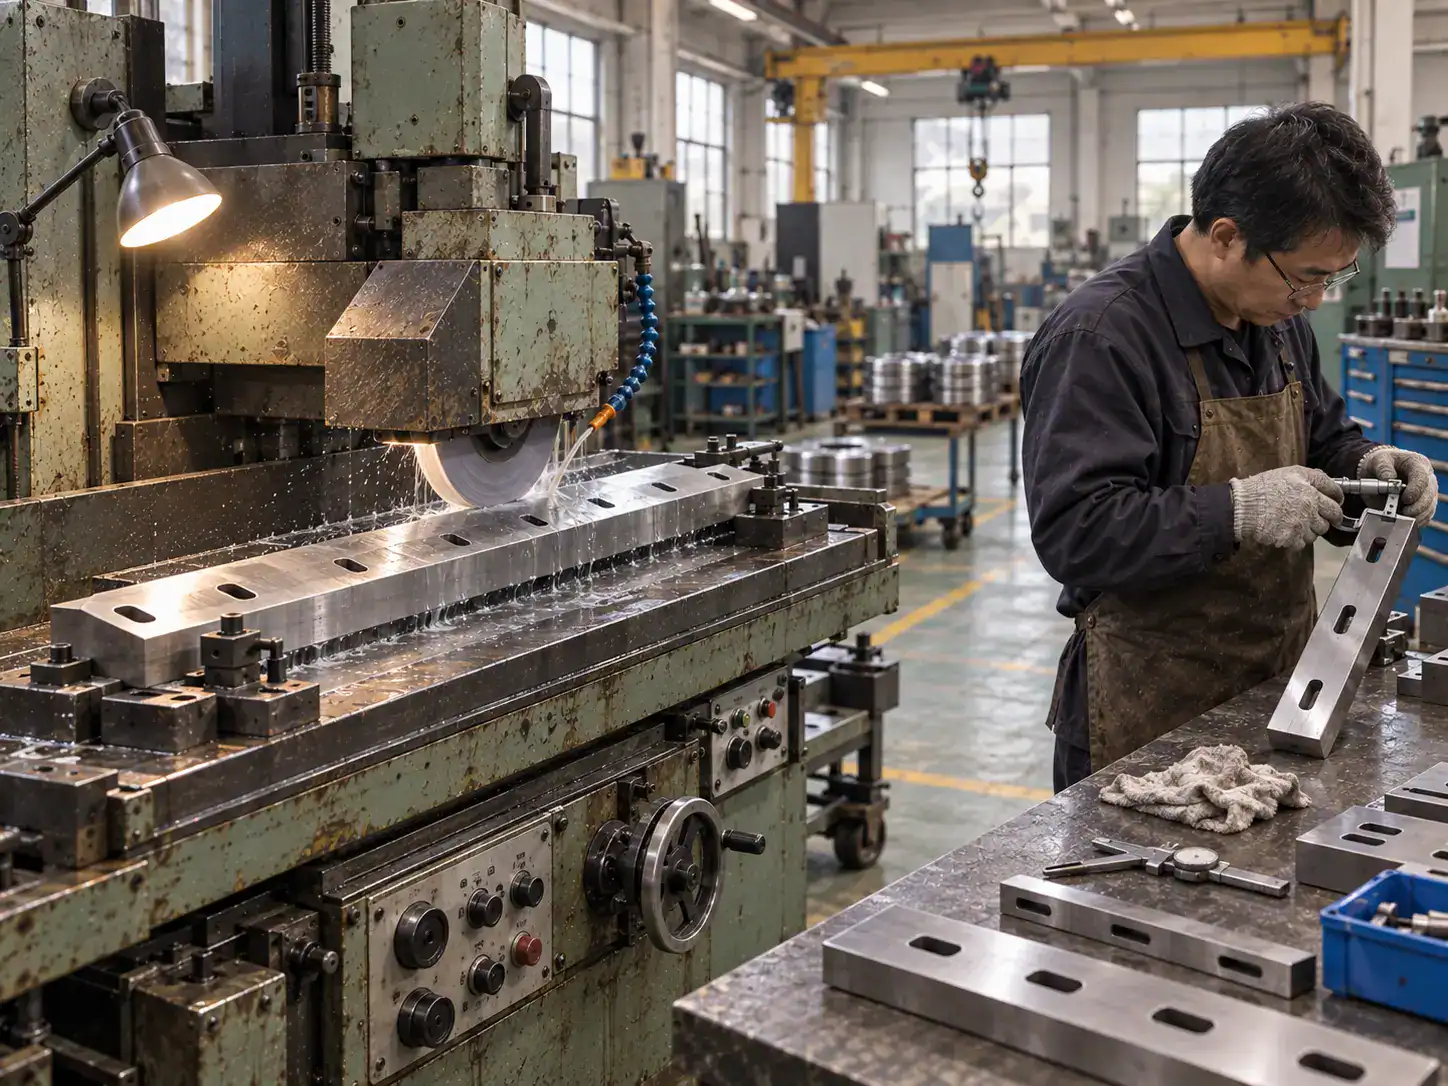
固定刃を平面切削
ブログ 2026-09-14 40
当社では、使用条件に応じてイタリア製Fillarc Alloy溶接材料を使用しています。 FD600M:HRC53~57 FD606M:HRC56~60 処理物の硬さ、衝撃の大きさ、母材との相性を確認したうえで溶接材料を選定します。溶接後は必要に応じて研削加工を行い、刃先形状と寸法を整えます。 再研磨とクリアランス調整 回転刃と固定刃のクリアランスは、破砕粒度や処理能力を左右する重要な要素です。 隙間が広くなると処理物を十分にせん断できず、引きちぎるような状態になることがあります。反対に隙間が狭すぎると、刃物同士の接触や欠け、機械への過負荷につながります。 再研磨、平面度、安装间隙及切割效果
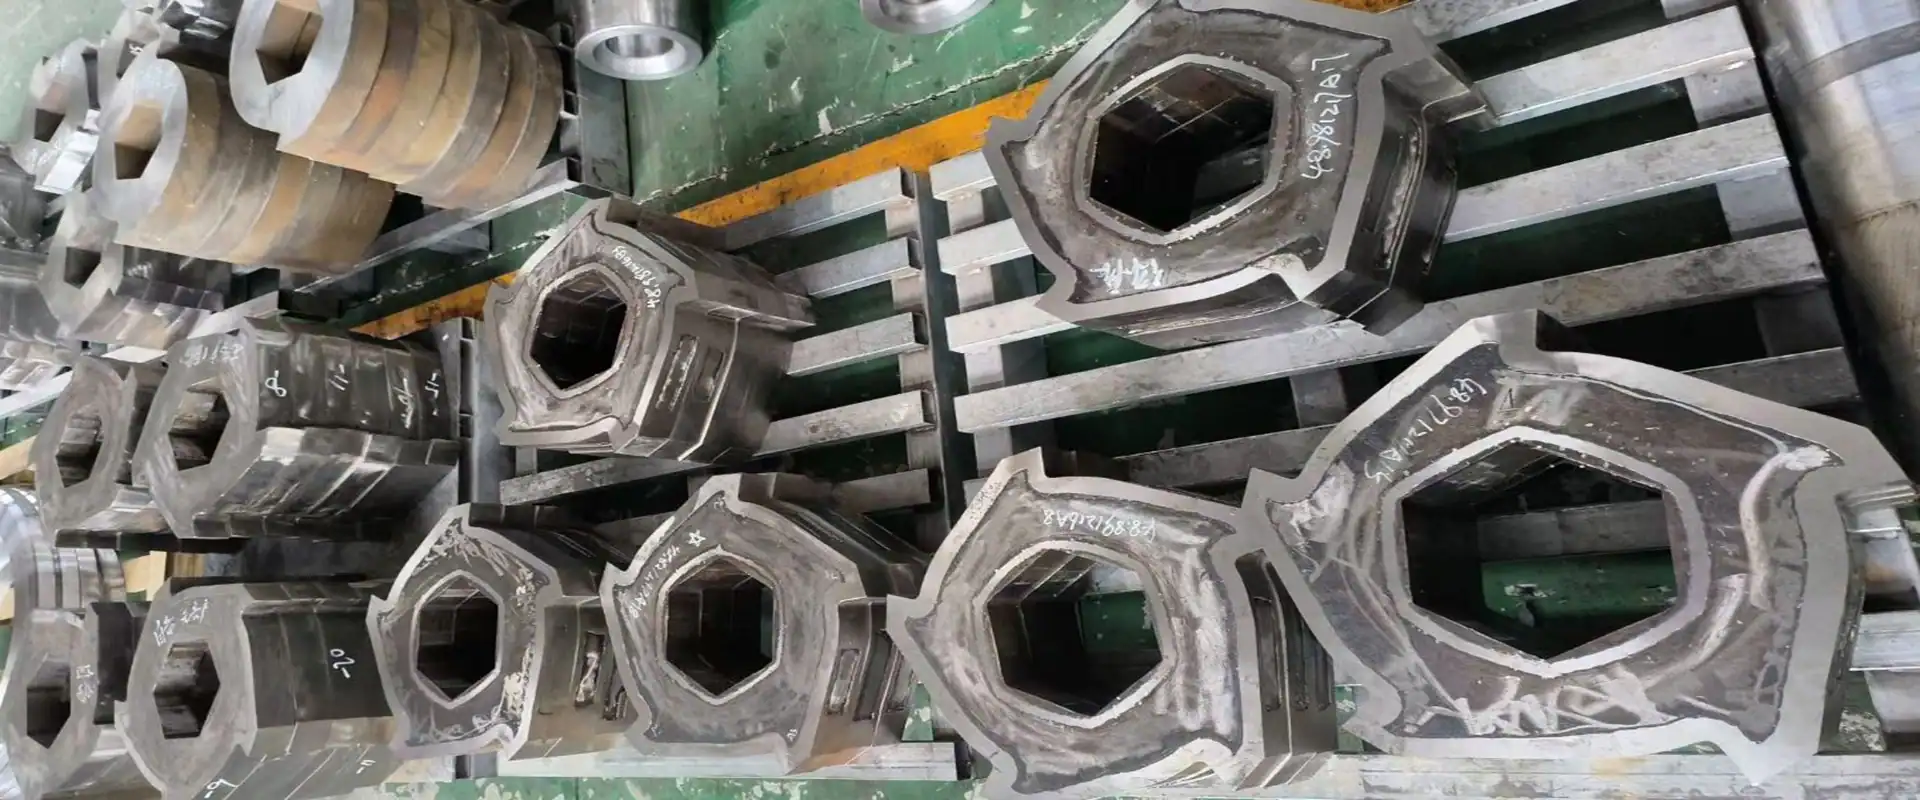
回転刃を長寿命化する耐摩耗肉盛溶接
ブログ 2026-09-12 45
破砕機用回転刃は、硬質プラスチックや粗大ごみ、木材などを処理する過程で、刃先や外周部に摩耗が集中します。摩耗した状態で使用を続けると、処理能力の低下や消費電力の増加につながるため、早めの点検と補修が重要です。 肉盛溶接による刃先の補強 耐摩耗肉盛溶接は、回転刃の摩耗しやすい部分に硬質な溶接材料を施工し、刃先を補強する方法です。新品刃物の長寿命化だけでなく、摩耗した刃物の補修・再生にも利用できます。 当社では、使用条件に応じてイタリア製Fillarc Alloyの溶接材料を使用しています。 FD600M:HRC53~57 FD606M:HRC56~60 処理物の硬さ、衝撃の大きさ、母材との相性を確認し、適切な溶接材料をご提案します。 溶接後の仕上げも重要 肉盛部分は厚くすればよいわけではありません。回転刃本来の形状を保ちながら、刃先を均一に仕上げる必要...
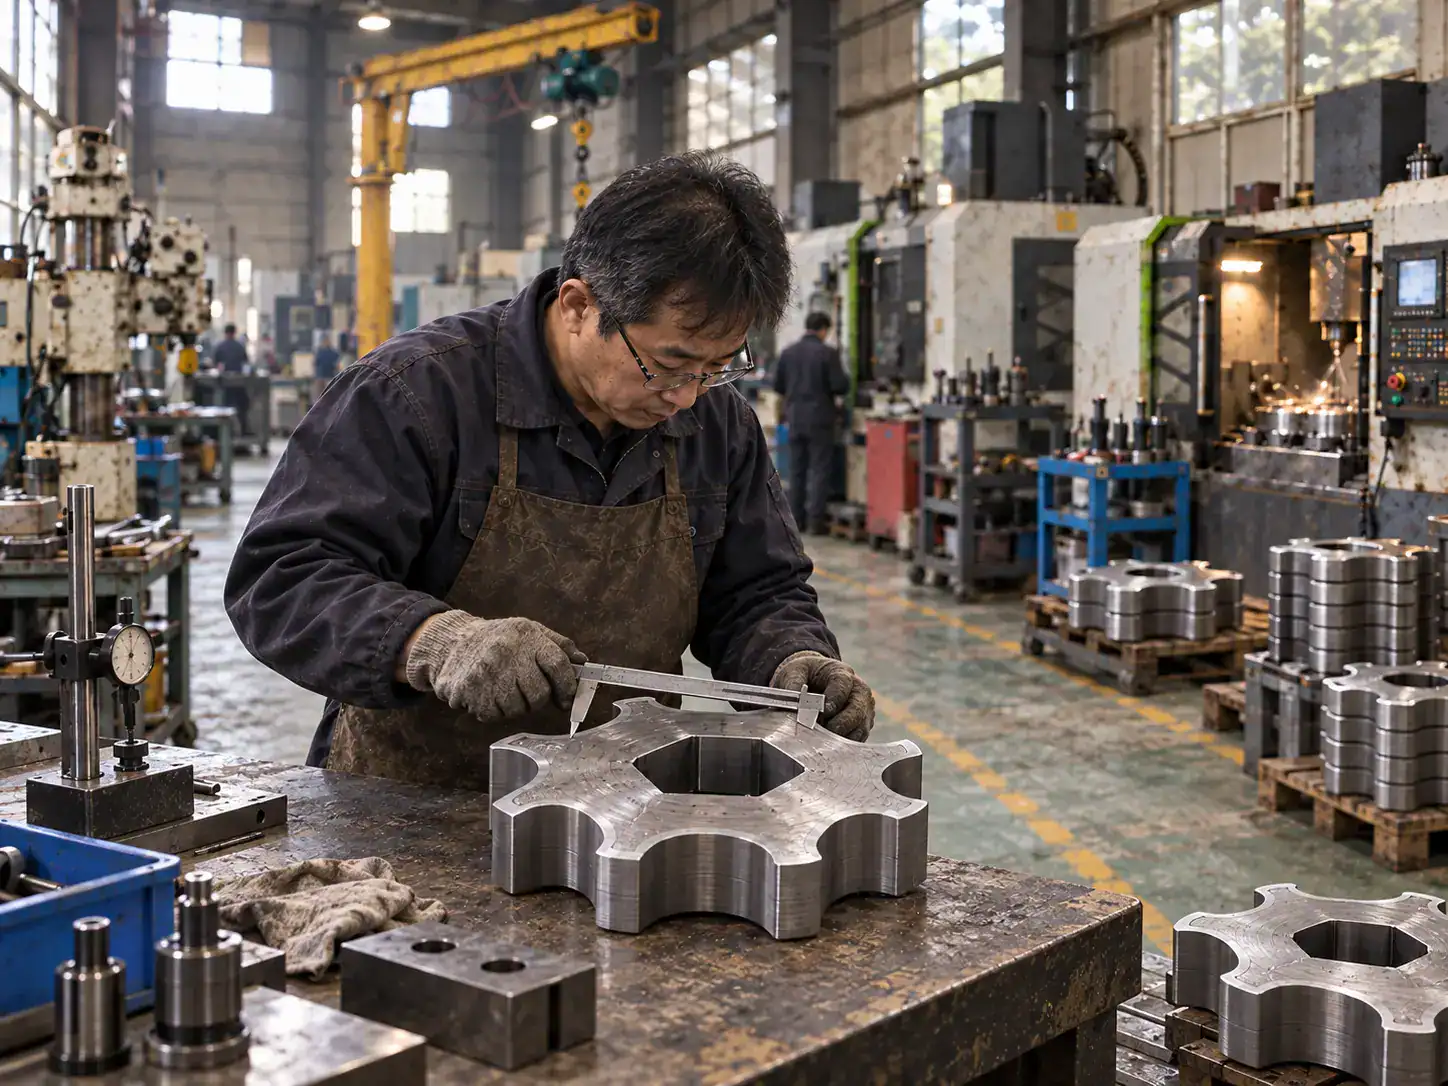
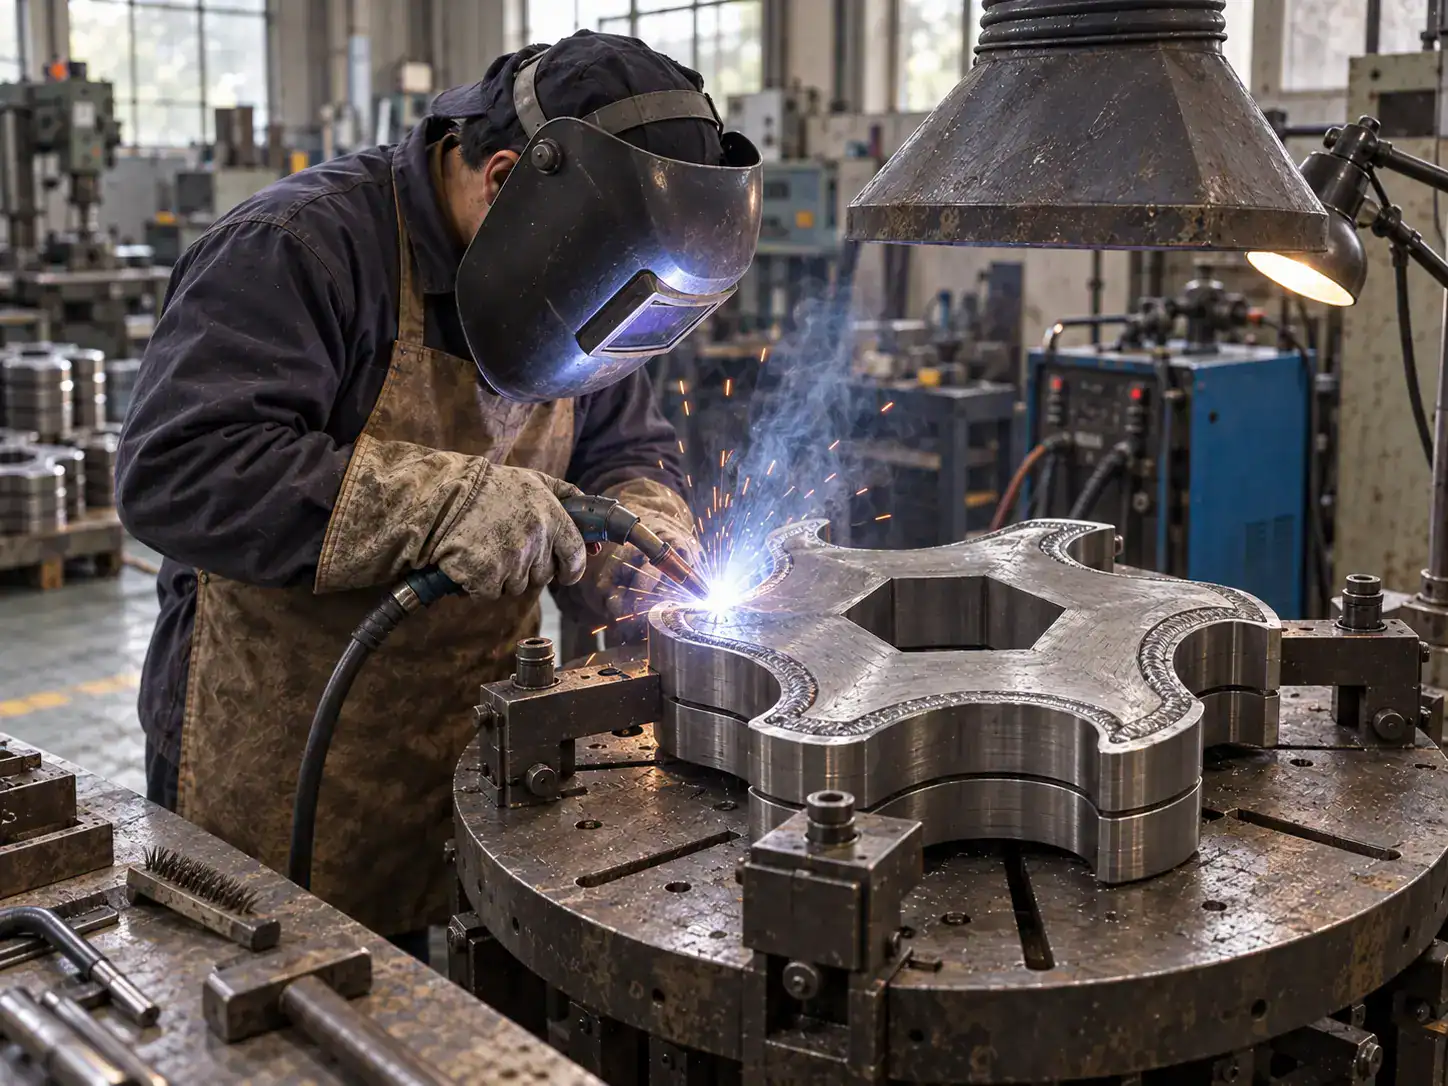
回転刃肉盛溶接
ブログ 2026-09-03 23
肉盛溶接による刃先の耐摩耗性向上 摩耗が集中する回転刃の刃先や外周部には、耐摩耗肉盛溶接を施工することで長寿命化が期待できます。 当社では、使用条件に応じてイタリア製Fillarc Alloy溶接材料を使用しています。 FD600M:HRC53~57 FD606M:HRC56~60 処理物の硬さ、衝撃の大きさ、母材との相性を確認したうえで溶接材料を選定します。溶接後は必要に応じて研削加工を行い、刃先形状と寸法を整えます。 再研磨とクリアランス調整 回転刃と固定刃のクリアランスは、破砕粒度や処理能力を左右する重要な要素です。 隙間が広くなると処理物を十分にせん断できず、引きちぎるような状態になることがあります。反対に隙間が狭すぎると、刃物同士の接触や欠け、機械への過負荷につながります。 Fillarc Alloy FD600M、FD606M補強